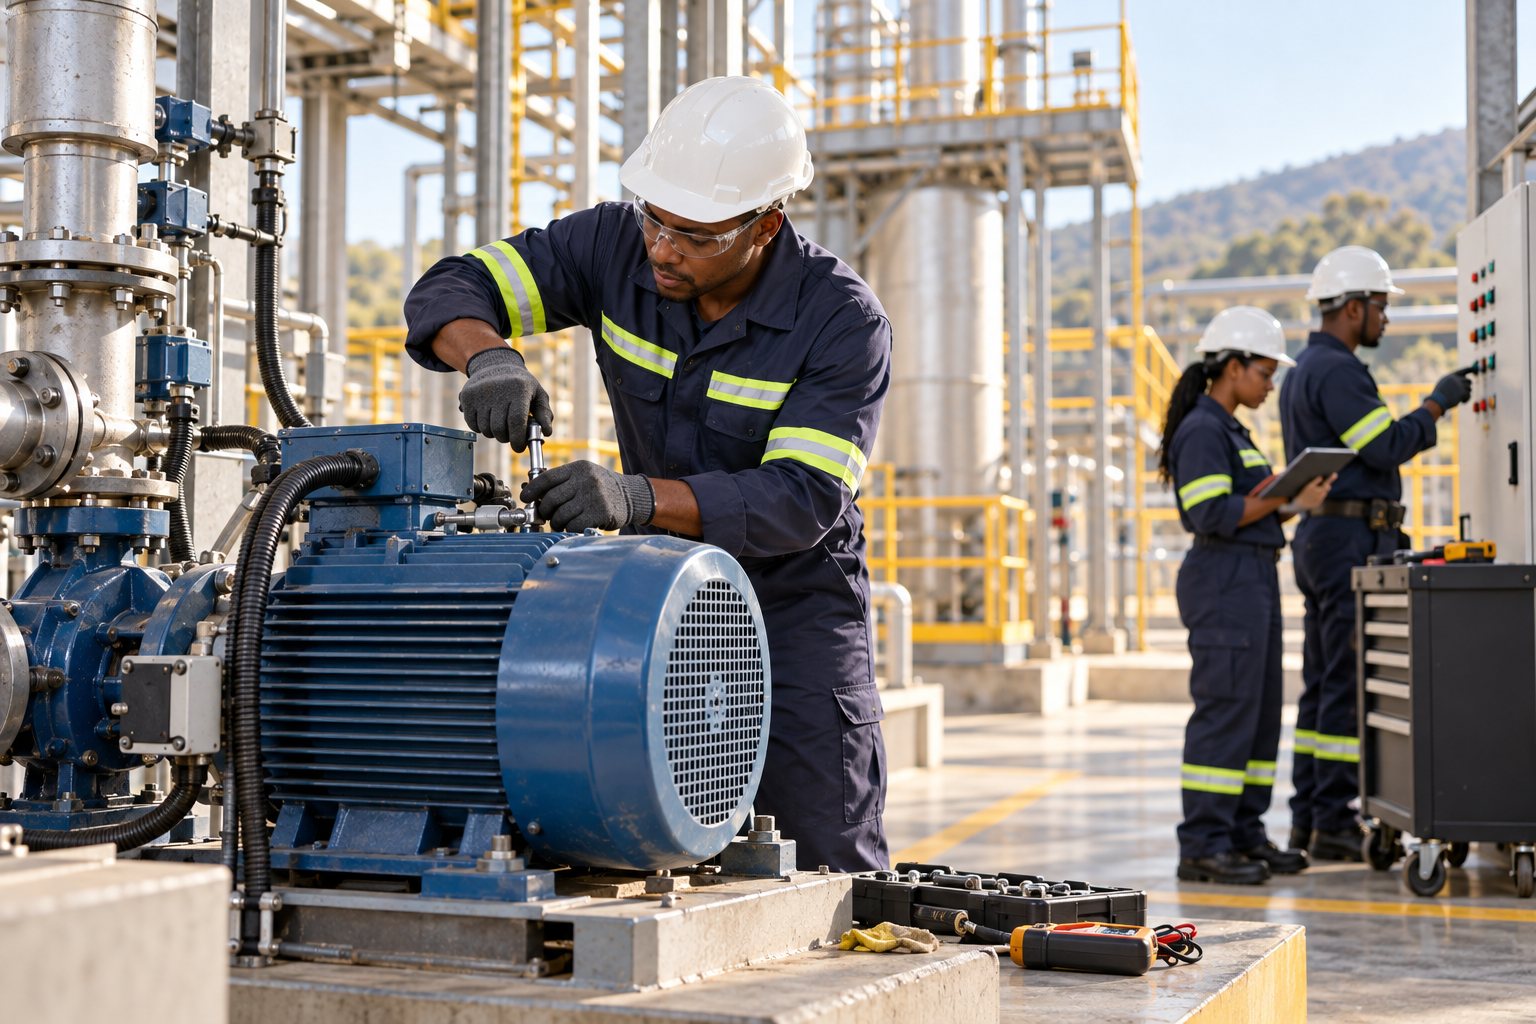
Dans une usine, une minoterie, une brasserie, une station de pompage, une cimenterie, une carrière ou une chaîne de conditionnement, les machines s’usent, chauffent, vibrent et finissent par s’arrêter. Le prestataire de maintenance industrielle — électromécanicien, mécanicien, hydraulicien, selon les cas — est celui que l’exploitant appelle pour que cela n’arrive pas, ou pour que cela dure le moins longtemps possible. Deux logiques s’affrontent dans ce métier : intervenir quand ça casse, ou intervenir avant. C’est cette opposition qui décide de la valeur du prestataire et de ce que le client accepte de payer — et c’est par elle qu’il faut commencer.
Le correctif : réparer quand ça casse
L’appel arrive quand la machine est arrêtée. Le technicien se déplace, écoute l’opérateur, observe, mesure, cherche la cause — mécanique, électrique, hydraulique, pneumatique, commande — et répare avec ce qu’il a, ou avec ce qu’il fait venir. Le correctif est l’activité la plus visible du métier, la plus urgente et la moins rentable pour tout le monde : l’exploitant perd de la production, le prestataire travaille dans l’urgence, et la pièce se trouve rarement au bon moment.
Un bon dépannage a néanmoins ses règles : ne pas remettre en marche sans avoir compris, remplacer ce qui a causé la panne et non seulement ce qu’elle a abîmé, et écrire ce qui s’est passé. Un dépannage sans cause identifiée prépare le suivant.
Le préventif : intervenir avant
L’autre logique consiste à établir, pour chaque machine, un plan : inspections périodiques, lubrification, resserrage, remplacement des pièces d’usure — roulements, courroies, joints, filtres, contacteurs — avant qu’elles ne lâchent, mesures qui révèlent une dérive — température, vibration, intensité absorbée, pression — et arrêts programmés pour les opérations lourdes. Ce plan se construit à partir des recommandations des constructeurs, de l’historique des pannes et des conditions réelles d’exploitation, et il se révise.
Le préventif coûte de l’argent quand rien ne casse, et c’est précisément là que le prestataire doit convaincre : il vend un arrêt évité, ce qui ne se voit jamais. Sa meilleure preuve est l’historique — combien d’arrêts non programmés avant le plan, combien après — et c’est pourquoi il tient à jour les registres de chaque machine.
Entre le préventif à date fixe et le correctif se glisse une troisième voie, la maintenance conditionnelle : on n’intervient ni à date ni à la panne, mais quand une mesure le dit — une vibration qui monte sur un roulement, une température qui grimpe sur un palier, un courant qui augmente sur un moteur, une image thermique qui révèle une connexion qui chauffe. Elle demande des instruments et des relevés réguliers, mais elle évite de remplacer des pièces encore saines et de laisser vieillir des pièces qui ne le sont plus. Un prestataire qui sait lire ces mesures remplace les pièces au bon moment, ni trop tôt ni trop tard.
Consigner avant de toucher
Aucune intervention ne commence sur une machine sous énergie. La consignation — couper, verrouiller, signaler, vérifier l’absence de tension, de pression, de mouvement — protège le technicien et les opérateurs, et elle protège l’exploitant d’un accident dont il serait responsable. L’OIT rappelle qu’un milieu de travail sûr et salubre est un principe et un droit fondamental au travail ; dans l’industrie, cela commence par la consignation et se poursuit par les équipements de protection, le travail en hauteur sécurisé, la manutention des charges et la coordination avec l’exploitant : qui arrête la ligne, qui autorise la remise en marche, qui prévient les opérateurs.
Le prestataire qui accepte d’intervenir « vite, sans arrêter la machine » parce que la production presse met une vie en jeu. C’est le premier refus que le métier impose, et il se prépare : un arrêt de dix minutes planifié avec le chef de production coûte moins qu’un accident, et le prestataire qui l’obtient a expliqué pourquoi avant d’arriver.
Les pièces : le stock décide du délai
Une machine à l’arrêt attend souvent une pièce plus longtemps qu’une réparation. Le prestataire de maintenance sait quelles pièces d’usure ses clients consomment, en tient un stock ou fait en sorte que l’exploitant en tienne un, identifie les références exactes et les fournisseurs, et distingue la pièce d’origine, la pièce compatible et la pièce reconditionnée — avec ce que chacune vaut. Le délai annoncé dépend de cette disponibilité, et le prestataire le dit plutôt que de promettre un redémarrage que la logistique ne permet pas.
La contrefaçon est un risque propre aux pièces industrielles : roulements, contacteurs, courroies et filtres portant une marque connue circulent sans en avoir la qualité, et lâchent en quelques semaines. Le prestataire achète chez des distributeurs identifiés, vérifie les marquages, refuse les pièces dont l’origine ne peut pas être établie et le dit au client tenté par un prix bas — parce que c’est lui qui reviendra réparer.
Diagnostiquer avec méthode
Une pompe qui vibre, un moteur qui chauffe, un convoyeur qui s’arrête sans raison : le diagnostic va de l’effet à la cause, et la cause est rarement la première pièce touchée. Un roulement qui casse peut venir d’un désalignement, d’une courroie trop tendue, d’une lubrification absente ; un moteur qui grille, d’une surcharge, d’une tension déséquilibrée, d’une ventilation obstruée. Le technicien mesure — alignement, tension, courant, température, vibration — plutôt qu’il ne suppose, et il documente : une panne diagnostiquée sur une machine devient un point de contrôle du plan préventif.
Compétences, formation, équipe
La maintenance industrielle mobilise plusieurs métiers — mécanique, électricité, automatisme, hydraulique, soudure — et une part croissante de compétences numériques : variateurs, automates, capteurs, supervision. L’OIT souligne, dans ses travaux sur les compétences et l’apprentissage tout au long de la vie, que l’automatisation et l’évolution technique exigent des travailleurs qui se forment continuellement ; pour un prestataire de maintenance, cela signifie former ses techniciens aux machines de ses clients, tenir la documentation à jour, et savoir faire appel à un spécialiste — automaticien, frigoriste, fabricant — quand une panne dépasse l’équipe.
Le contrat : périmètre, périodicité, engagement
Le contrat de maintenance décrit les machines couvertes, le plan préventif et sa périodicité, le délai d’intervention sur panne, les consommables et pièces inclus ou non, les rapports remis, et ce qui reste hors périmètre : rénovation lourde, modification d’une machine, pannes dues à une mauvaise utilisation. Le prix se construit sur le nombre et le type de machines, la périodicité, la distance et le niveau d’engagement ; il n’existe pas de tarif « de maintenance industrielle » valable partout, et le prestataire ne le prétend pas.
Ce que le contrat promet : un plan exécuté, des interventions dans un délai écrit, une traçabilité. Ce qu’il ne promet pas : l’absence de toute panne. Une machine peut casser sans prévenir ; le contrat promet que ce sera rare, compris et vite réparé.
L’exploitant a sa part
La maintenance n’est pas seulement l’affaire du prestataire. L’exploitant qui fait tourner une machine au-delà de sa capacité, qui saute les arrêts programmés, qui laisse ses opérateurs contourner une sécurité ou qui n’achète pas les pièces recommandées défait le plan. Le programme WISE de l’OIT montre qu’une organisation simple du poste de travail — propreté, rangement, consignes, entretien de premier niveau par les opérateurs — améliore à la fois la sécurité et la productivité. Le prestataire qui forme les opérateurs à ce premier niveau — surveiller, graisser, nettoyer, signaler — réduit ses propres interventions, et c’est le signe qu’il travaille pour la machine et non pour la facture.
Dans le contexte africain
Sur le continent, la première donnée du métier est l’âge et la diversité des machines : équipements importés d’occasion, lignes de marques différentes assemblées au fil des achats, documentation absente ou dans une langue que personne ne lit, pièces d’origine à plusieurs semaines de port. Le prestataire de maintenance y est souvent le seul à connaître réellement une machine, et sa valeur tient à la documentation qu’il construit lui-même — schémas relevés, références identifiées, réglages notés — là où le constructeur n’a rien laissé.
L’énergie vient ensuite : coupures, surtensions, tensions déséquilibrées et groupes électrogènes mal régulés sont, dans beaucoup d’usines, la première cause d’usure des moteurs, des variateurs et des cartes de commande. Une part du travail de maintenance consiste à protéger les machines du réseau — régulation, protections, séquences de redémarrage — plutôt qu’à réparer ce qu’il a détruit.
La compétence, quant à elle, se construit sur le terrain plus qu’à l’école : les techniciens formés aux machines réellement en service sont rares, les formations techniques ne suivent pas toujours les équipements, et le prestataire qui forme ses propres techniciens, machine par machine, client par client, crée un savoir-faire que le marché ne fournit pas. L’OIT rappelle que l’apprentissage tout au long de la vie est une nécessité pour les travailleurs face à l’évolution technique ; dans une usine africaine, c’est une nécessité pour l’usine elle-même.
Ce qu’il reste quand le technicien est parti
Deux usines, la même pompe, la même panne de roulement. Dans la première, le technicien a remplacé le roulement, remis en marche et signé un bon d’intervention d’une ligne ; six mois plus tard, le roulement casse à nouveau, personne ne se souvient de la cause, et l’on rachète le même roulement. Dans la seconde, le rapport dit que le roulement a cassé par désalignement, que l’alignement a été refait, que la courroie était trop tendue et qu’un contrôle vibratoire est prévu dans trois mois ; le roulement suivant tient des années.
La différence entre les deux usines ne tient ni au technicien ni au roulement. Elle tient à ce qui reste sur la table quand le technicien est parti — et c’est cela, au fond, que l’exploitant achète.