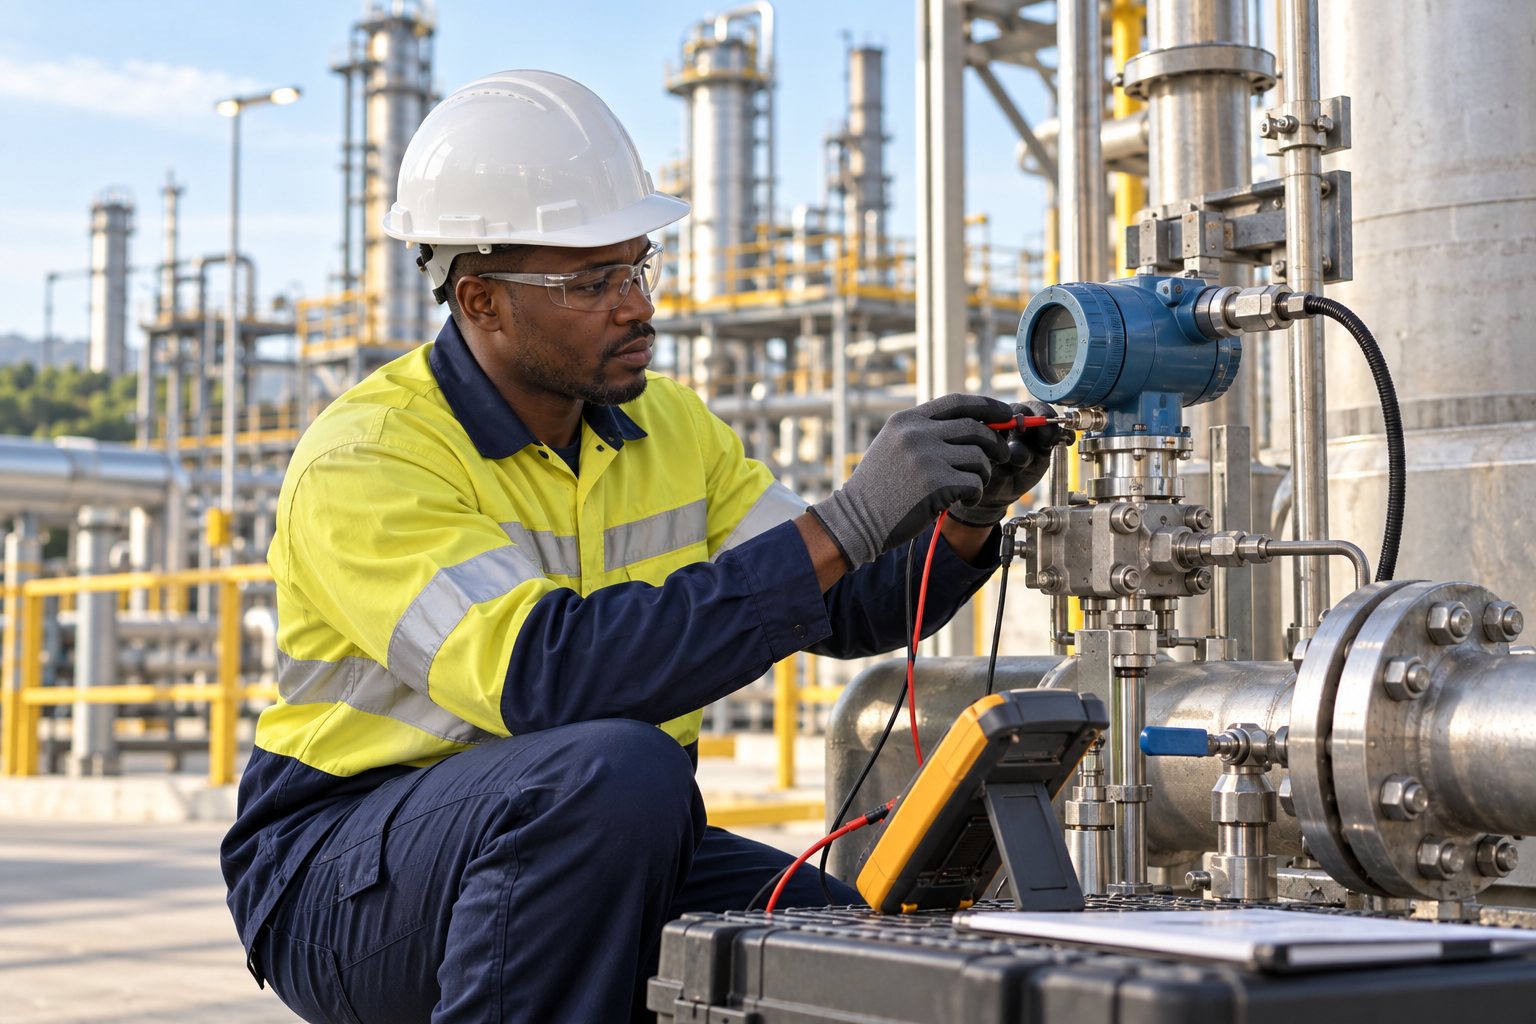
Une usine moderne — brasserie, cimenterie, station de traitement d’eau, minoterie, mine, centrale — est pilotée par des chaînes de mesure et de commande : un capteur lit une température, une pression, un niveau, un débit ; un transmetteur envoie cette valeur à un automate programmable ; l’automate décide selon un programme ; un actionneur — vanne, moteur, pompe — exécute ; un écran de supervision montre à l’opérateur ce qui se passe. L’automaticien-instrumentiste conçoit, installe, règle, dépanne et entretient ces chaînes. Les erreurs se propagent dans l’ordre du signal, du procédé jusqu’à l’écran ; on les suivra dans ce même ordre.
Le capteur et le transmetteur : ce que l’automate croit
Tout commence par un instrument choisi pour la grandeur à mesurer, la plage, le milieu — corrosif, chaud, abrasif, alimentaire — et la précision utile. Un capteur mal choisi, mal monté ou mal raccordé donne une valeur plausible et fausse, et c’est le pire des cas : l’automate agit correctement sur une réalité qui n’existe pas. L’instrumentiste vérifie le montage — position sur la ligne, longueurs droites, prises d’impulsion, protection contre les vibrations —, le raccordement, l’alimentation, la mise à la terre et le blindage des signaux, parce qu’un signal parasité vaut un capteur faux.
La calibration : la mesure a une date
Un instrument dérive. La calibration compare sa mesure à une référence connue, corrige l’écart et le consigne ; elle a une date, une méthode, un résultat et une prochaine échéance. L’instrumentiste tient un registre par instrument, utilise des références dont il connaît la justesse, et refuse de « régler à l’œil » un transmetteur dont dépend un dosage, une pression de sécurité ou une facturation. Une mesure sans calibration documentée n’est pas une mesure : c’est une opinion. Les instruments qui servent à la calibration sont eux-mêmes raccordés à des références plus précises, à intervalles connus ; c’est cette chaîne de raccordement, et non l’étiquette d’un fabricant, qui donne à une valeur sa crédibilité.
L’automate : la logique et ses conséquences
L’automate exécute un programme — séquences, régulations, verrouillages, alarmes — écrit par l’automaticien à partir d’une description du procédé validée avec l’exploitant. Le métier consiste à traduire cette description sans ambiguïté, à prévoir les cas anormaux — capteur en défaut, actionneur bloqué, coupure de courant en cours de cycle — et à tester chaque situation avant la mise en service, sur banc puis sur le procédé à vide. Un programme modifié en urgence sur site, sans sauvegarde de la version précédente ni note de ce qui a changé, est une bombe à retardement : l’automaticien versionne, commente et sauvegarde.
Les fonctions de sécurité — arrêt d’urgence, verrouillage d’une trappe, limite de pression — ne se traitent pas comme le reste du programme. Elles sont conçues pour ramener l’installation dans un état sûr quelle que soit la défaillance, avec des composants et une logique dédiés, et elles ne se contournent pas « pour redémarrer plus vite ». L’OIT rappelle qu’un milieu de travail sûr et salubre est un droit fondamental ; dans une installation automatisée, ce droit est écrit dans ces fonctions.
La régulation : ni trop, ni trop peu, ni trop tard
Entre la mesure et l’action se trouve souvent une boucle de régulation : maintenir une température, un niveau, une pression ou un débit à une consigne malgré les perturbations. Régler une boucle est un savoir-faire à part — une régulation trop nerveuse fait osciller la vanne et use l’actionneur, une régulation trop molle laisse dériver le procédé — et il se fait sur le procédé réel, par étapes, en observant les courbes, pas en recopiant des paramètres trouvés sur un autre site. L’automaticien note les réglages retenus et les conditions dans lesquelles ils ont été obtenus, parce qu’un changement de matière première ou de saison peut les remettre en cause.
L’actionneur : là où la commande rencontre le monde
Une vanne qui n’atteint pas sa position, un variateur mal paramétré, un moteur qui démarre sans que la sécurité l’autorise : la chaîne se termine par des organes mécaniques et électriques que l’automaticien doit connaître aussi bien que le programme. Il vérifie les courses, les fins de course, les retours d’état — la commande d’ouvrir n’est pas la preuve que la vanne est ouverte — et il travaille avec les mécaniciens et les électriciens du site, parce qu’un problème de commande a souvent une cause mécanique.
La supervision : montrer, alerter, enregistrer
L’écran de supervision est ce que voit l’opérateur : synoptique du procédé, valeurs, alarmes, tendances, historiques. L’automaticien le conçoit pour être compris à trois heures du matin par une personne fatiguée : alarmes hiérarchisées, plutôt que cent alarmes qui hurlent ensemble ; valeurs affichées avec leur unité ; historiques qui permettent de comprendre un incident après coup. Une supervision qui enregistre est aussi un outil de maintenance : la dérive d’un capteur ou la fatigue d’une pompe se lisent sur une courbe avant de se lire sur une panne. L’automaticien vérifie enfin que ce qui est affiché est bien ce qui est mesuré — une étiquette d’écran reliée à la mauvaise variable est une erreur classique, et elle trompe l’opérateur avec une confiance totale.
Cybersécurité : l’automate est connecté
Automates, supervisions et variateurs communiquent en réseau, de plus en plus souvent avec accès à distance pour la télémaintenance. Ce confort est une porte d’entrée : un mot de passe d’usine jamais changé, un accès distant partagé, une clé USB de dépannage infectée peuvent arrêter une usine ou, pire, déclencher un actionneur. Le cadre de cybersécurité du NIST, organisé en fonctions simples — identifier ce que l’on a, protéger, détecter, répondre, rétablir —, s’applique aux systèmes industriels comme aux systèmes d’information : inventaire des équipements connectés, mots de passe propres, réseau industriel séparé du réseau bureautique, accès distants nominatifs et journalisés, sauvegardes des programmes et procédures de restauration. L’automaticien qui livre une installation sans ces mesures livre une vulnérabilité.
Mise en service, formation, contrat
La mise en service se fait par étapes — chaque instrument vérifié, chaque boucle testée, chaque séquence exécutée à vide puis en charge —, avec des procès-verbaux signés. L’automaticien forme ensuite les opérateurs et l’équipe de maintenance à ce qu’ils peuvent faire et à ce qu’ils ne doivent pas toucher, et il remet une documentation complète : schémas, liste des instruments avec leurs réglages et dates de calibration, programme commenté et sauvegardé, description des séquences et des alarmes, procédures de redémarrage.
Le contrat distingue l’étude, la fourniture, l’installation, la programmation, la mise en service, la formation et la maintenance, avec leurs prix respectifs ; il précise ce que l’automaticien garantit — la conformité à la description validée — et ce qu’il ne garantit pas : le comportement d’un procédé mal décrit, la tenue d’un équipement qu’il n’a pas fourni, une modification faite par d’autres sans le prévenir.
Compétences et frontières
L’automaticien-instrumentiste n’est ni l’électricien qui câble la puissance, ni le mécanicien qui entretient la pompe, ni l’informaticien qui gère le réseau bureautique — mais il travaille avec les trois et parle leurs langues. L’OIT souligne que l’automatisation exige une main-d’œuvre qui se forme en continu ; pour ce métier, la formation porte autant sur les nouvelles générations d’automates et de protocoles que sur les fondamentaux de la mesure, qui ne changent pas. Un automaticien qui ne sait plus lire un schéma de boucle ou vérifier une mise à la terre n’est plus tout à fait un automaticien.
Dans le contexte africain
Une armoire d’automatisme livrée clés en main par un intégrateur étranger, programme verrouillé, documentation en une langue que personne ne lit sur place, télémaintenance depuis un autre continent : c’est la situation dont hérite, très souvent, l’automaticien du continent lorsqu’une usine, une station de pompage ou une unité minière change de mains ou perd son contrat de service. Son premier travail n’est alors ni de programmer ni de mesurer, mais d’ouvrir : obtenir les mots de passe, récupérer le programme, reconstituer la documentation, comprendre ce que l’installation fait avant de la toucher. Le prestataire local qui y parvient devient indispensable ; celui qui remplace tout par ce qu’il connaît fait payer deux fois la même installation.
La télémaintenance pose une question propre au continent : elle suppose une connexion stable et un prestataire joignable dans un autre fuseau horaire, et elle s’interrompt avec le contrat. L’automaticien local construit donc une capacité d’intervention sur place — programmes en sa possession, pièces de rechange pour les automates les plus courants, compétence sur les protocoles utilisés — qui fait de la télémaintenance étrangère un secours et non une dépendance. L’OIT rappelle que l’apprentissage tout au long de la vie est la réponse à l’évolution technique ; ici, c’est aussi la condition d’une autonomie industrielle.
Et il y a les grands donneurs d’ordre — mines, brasseurs, cimentiers — qui imposent leurs standards de sécurité et de documentation à leurs sous-traitants : pour un automaticien qui veut travailler avec eux, ces exigences sont une école, et celui qui les applique ensuite à une petite unité locale élève le niveau de tout le marché.
Six documents, une installation
Une documentation complète et à jour, remise à la mise en service et après chaque modification. Un registre de calibration par instrument. Le programme de l’automate sauvegardé, versionné et commenté, en sa possession et non seulement chez le prestataire. Des fonctions de sécurité identifiées et testées. Des accès distants nominatifs et révocables. Une formation des opérateurs et une procédure de redémarrage écrite.
Rien de tout cela ne se voit sur un écran de supervision qui fonctionne. Tout cela se voit le jour où il ne fonctionne plus.