Le client d’un atelier d’usinage arrive avec l’un de deux objets : un plan, coté et toléré, ou une pièce — cassée, usée, ou à reproduire — sans le moindre dessin. Dans le premier cas, l’atelier doit fabriquer exactement ce qui est dessiné ; dans le second, il doit d’abord comprendre ce que la pièce faisait, la mesurer, en déduire un plan, puis fabriquer. Le tournage, le fraisage, le perçage, la rectification et l’ajustage sont les moyens ; la fin, c’est une pièce qui se monte et fonctionne dans la machine qui l’attend. Tout s’organise autour du plan, et c’est lui que l’on va suivre.
Quand le plan existe : lire avant de couper
Un plan d’usinage indique des dimensions, des tolérances — l’écart admis autour de chaque cote —, des états de surface, une matière et parfois un traitement thermique. L’usineur le lit entièrement avant de programmer ou de régler quoi que ce soit : une tolérance serrée sur un alésage change la machine à utiliser, le nombre d’opérations et le prix ; une matière particulière change l’outil et la vitesse de coupe ; un traitement thermique change l’ordre des opérations. Un plan incomplet — cote manquante, tolérance absente, matière non précisée — se renvoie au client avec des questions, jamais avec des suppositions.
L’atelier dit aussi ce qu’il ne peut pas faire : une tolérance qu’aucune de ses machines ne tient, une matière qu’il n’usine pas, une dimension qui dépasse la course de sa fraiseuse. Accepter un plan que l’on ne peut pas respecter, c’est livrer une pièce fausse.
Quand le plan n’existe pas : relever la pièce modèle
La pièce cassée est la demande la plus fréquente. L’usineur la mesure — pied à coulisse, micromètre, comparateur, jauges —, reconstitue les cotes fonctionnelles à partir des surfaces qui travaillent — portées de roulement, filetages, alésages, clavettes —, identifie ou estime la matière, et dessine un plan. Il pose des questions au client : dans quelle machine, avec quel effort, quelle pièce en face, quelle a été la cause de la casse. Une pièce qui a cassé par fatigue ne se refait pas à l’identique sans se demander pourquoi.
Ce relevé est un travail facturable, et l’atelier le dit : le client paie une pièce, mais aussi le plan qui permettra de la refaire la prochaine fois.
Tourner, fraiser, percer, rectifier
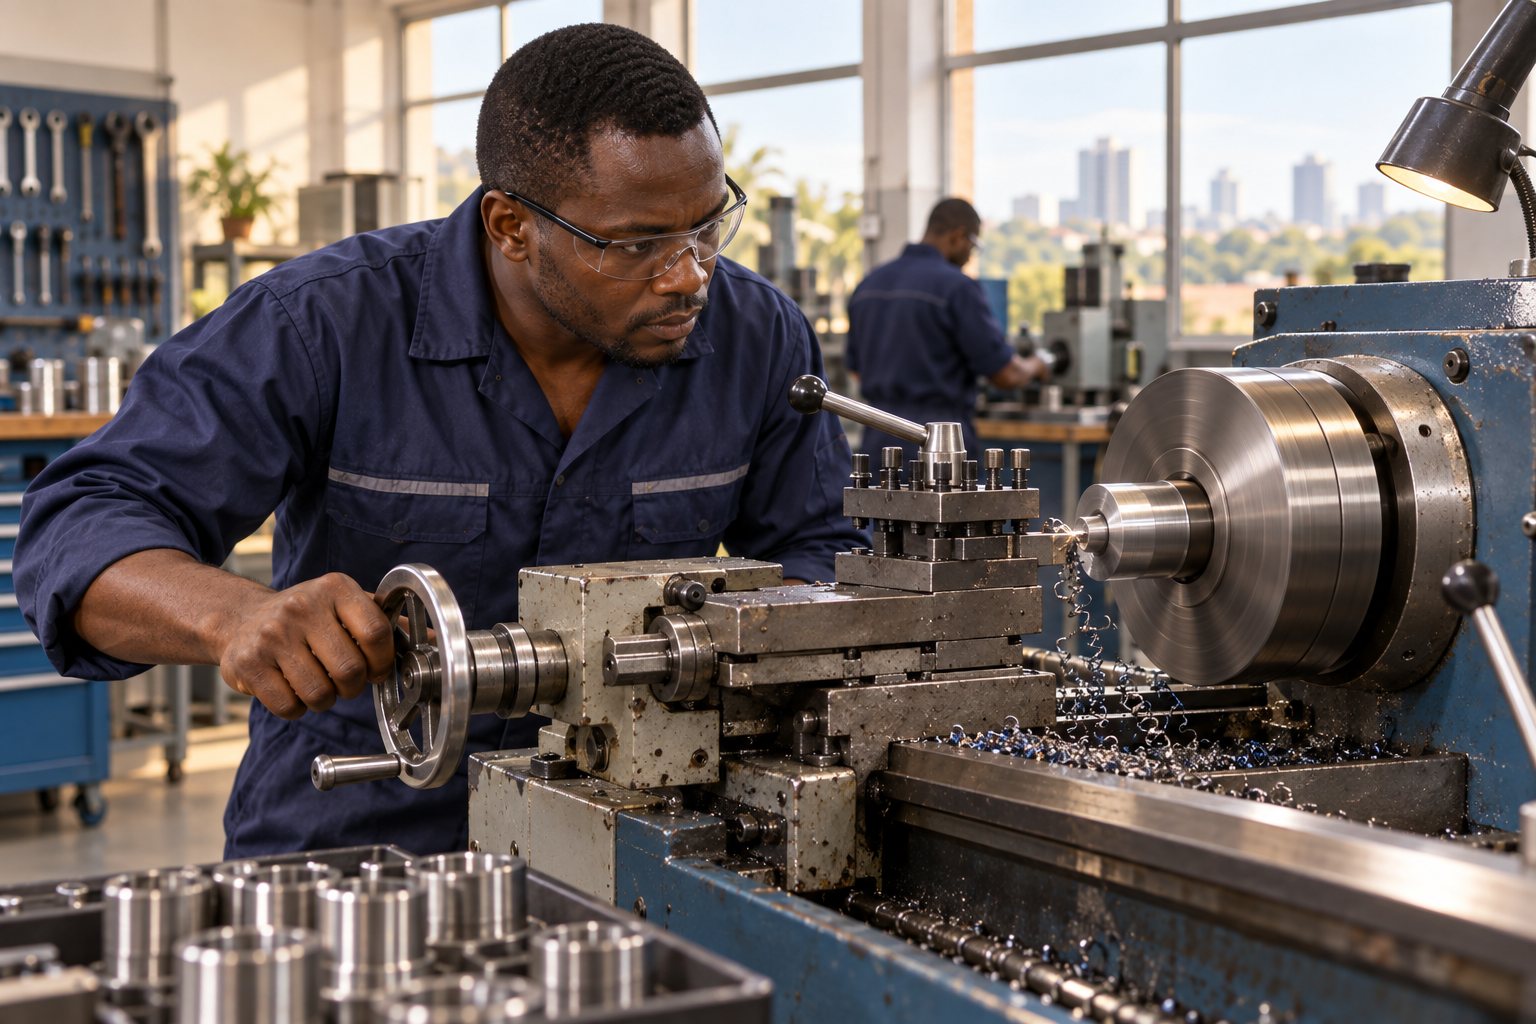
Le tour produit des formes de révolution — axes, bagues, arbres, filetages ; la fraiseuse des surfaces planes, des rainures, des poches, des perçages positionnés ; la rectifieuse des surfaces précises et des états de surface fins ; l’ajustage fait le reste à la main. Les machines conventionnelles et les machines à commande numérique coexistent dans beaucoup d’ateliers, et le choix dépend de la quantité, de la complexité et de la précision demandées : une pièce unique se fait souvent plus vite sur un tour conventionnel, une série de cinquante sur une machine programmée.
Chaque opération se conduit avec des outils adaptés, des vitesses et des avances choisies pour la matière, une lubrification, et une attention constante aux copeaux, aux vibrations et à l’échauffement. L’usineur qui force une passe pour gagner du temps produit une cote fausse ou un outil cassé.
Copeaux, mandrins et manches : les risques du tour
Un tour ou une fraiseuse peut happer un vêtement, une manche, des cheveux ; un copeau chaud brûle ou blesse l’œil ; une pièce mal serrée devient un projectile. L’OIT rappelle qu’un milieu de travail sûr et salubre est un principe et un droit fondamental, et ses points de contrôle ergonomiques donnent des mesures simples pour les postes de travail : éclairage, hauteur de travail, manutention des pièces lourdes, organisation des outils. À l’atelier, cela se traduit par des lunettes portées en permanence, des vêtements ajustés, des protecteurs de machine en place, des pièces serrées et contrôlées avant de lancer, une machine arrêtée pour mesurer, et des apprentis formés avant d’être laissés seuls devant un tour. Le programme WISE de l’OIT montre que ces améliorations sont à la portée d’un petit atelier.
Remettre en cote : réparer plutôt que refaire
Entre la pièce neuve et la pièce condamnée, il y a la remise en cote : un arbre dont la portée de roulement est usée se recharge par soudage ou métallisation puis se réusine ; un alésage ovalisé se réalèse et reçoit une bague ; un filetage abîmé se reprend ou se remplace par un insert. Cette réparation coûte souvent moins qu’une pièce neuve et rend la machine plus vite, mais elle a des limites que l’usineur connaît : une pièce trop fatiguée, une fissure, une zone déjà rechargée une fois ne se reprennent pas. L’atelier dit au client ce qu’il propose — réparer, refaire ou renoncer — et pourquoi, et il ne présente pas une remise en cote comme une pièce neuve.
Le contrôle avant la livraison
Une pièce usinée n’est terminée que lorsqu’elle a été mesurée contre le plan : chaque cote tolérée, chaque alésage, chaque filetage, l’état de surface là où il est spécifié. L’atelier utilise des instruments qu’il sait justes — un micromètre faux mesure tout faux — et note les valeurs relevées sur un relevé de contrôle, remis avec la pièce lorsque le client le demande. Quand la pièce doit se monter avec une autre, l’atelier demande la pièce en face et vérifie l’ajustement.
Ce contrôle protège le client, mais aussi l’atelier : une pièce livrée avec son relevé de contrôle ne se discute pas trois semaines plus tard.
Matière, provenance, traitements
Aciers de construction, aciers alliés, fontes, bronzes, aluminiums, plastiques techniques : l’atelier achète des barres et des blocs dont il connaît la nuance, parce qu’une pièce usinée dans une matière approximative casse ou s’use. Il dit au client quelle matière il utilise, distingue ce qui est neuf de ce qui est récupéré, et n’usine pas une pièce de sécurité — arbre de transmission, axe de levage — dans un acier dont il ignore la nuance. Les traitements thermiques ou de surface, lorsqu’ils sont nécessaires, se font chez un spécialiste ou dans l’atelier s’il en a les moyens, et figurent sur le devis.
Devis, délai, série
Le devis distingue le relevé ou l’étude, la matière, le temps machine, l’ajustage, le contrôle et les traitements. Il précise le délai — qui dépend de la disponibilité de la matière et de la charge des machines —, les conditions de paiement, et ce que l’atelier garantit : la conformité au plan validé. Il ne garantit pas la tenue d’une pièce dans une machine dont il ne connaît pas les conditions réelles, ni le bon fonctionnement d’un ensemble dont il n’a fabriqué qu’un élément.
Pour une série, l’atelier fabrique et fait valider une première pièce avant de lancer le reste ; c’est le moment où le client vérifie que ce qu’il a dessiné est bien ce qu’il voulait. Le prix d’une pièce en série n’est pas le prix d’une pièce unique divisé par le nombre : l’outillage, le réglage et le contrôle se répartissent, et l’atelier explique comment. Il précise aussi ce qui se passe si une pièce de la série est hors tolérance — reprise, remplacement, ou acceptation par le client sur dérogation écrite — parce qu’une série sans règle de tri produit des litiges au montage.
Dans le contexte africain
Sur le continent, l’atelier d’usinage est d’abord un atelier de réparation. Les pièces d’origine des machines — agricoles, minières, industrielles, de chantier, de transport — arrivent d’importation, avec des délais de plusieurs semaines et des prix qui immobilisent une exploitation ; refaire localement un axe, une bague, un pignon, une bride, un alésage usé est souvent la seule façon de redémarrer une machine dans la semaine. L’usineur y est donc un maillon de la continuité de production, et sa valeur tient à sa capacité de relever une pièce sans plan, de trouver une matière équivalente et de livrer vite — sans sacrifier le contrôle.
La matière est la contrainte suivante. Les nuances précises ne sont pas toujours disponibles ; l’atelier compose avec ce que le marché offre, parfois de la récupération — arbres, barres, blocs de démolition —, et doit dire au client ce qu’il a utilisé et ce que cela change pour la tenue de la pièce. Une pièce de sécurité refaite dans un acier inconnu est un risque que l’atelier nomme plutôt qu’il ne l’enterre.
Le parc de machines, lui aussi, est particulier : beaucoup de tours et de fraiseuses en service sont anciens, conventionnels, entretenus par leurs utilisateurs, et la commande numérique reste rare hors des grands centres. Cela ne fait pas des ateliers des lieux dépassés — un tourneur expérimenté sur une machine conventionnelle bien réglée tient des tolérances que beaucoup ne soupçonnent pas — mais cela rend la formation, la transmission et l’entretien des machines décisifs. L’atelier qui documente ses relevés, ses plans et ses réglages transmet un capital que le marché ne fournit pas.
Le relevé de contrôle
À la livraison, l’usineur remet la pièce, le plan sur lequel elle a été fabriquée — dessiné par lui ou par le client — et, pour toute pièce tolérée, le relevé des cotes mesurées. Le client sait ce qu’il reçoit ; l’atelier sait ce qu’il a livré ; et le jour où la pièce devra être refaite, quelqu’un saura d’après quoi.
C’est une feuille de papier. C’est aussi la différence entre un atelier qui fabrique des pièces et un atelier qui fabrique des pièces justes.